
 中文简体

كيفية مطابقة آلة التعليب الأوتوماتيكية مع مواد التعبئة المعدنية الخاصة بك
Sep 11, 2026
في الساعة 9:00 صباحًا في يوم إنتاج نموذجي، توقف خط التعليب الذي يعمل بسرعة 380 علبة في الدقيقة بسبب انحراف هيكل العلبة الفولاذي المكون من قطعتين فجأة بمقدار 0.02 مم في السمك. لم تكن آلة التعليب الأوتوماتيكية هي القطعة التي انكسرت. كانت المادة خارج نطاق تحمل الآلة. وكانت النتيجة توقفًا لمدة 40 دقيقة ورفض 1900 قذيفة قبل أن يقوم المشغل بإعادة ضبط المعلمات.
الاستنتاج بسيط: آلة التعليب الأوتوماتيكية تعمل فقط بالإضافة إلى محاذاة المواد والعمليات حولها. إذا كنت تقوم بتقييم آلة، فإن مهمتك الأولى ليست مقارنة أرقام السرعة. مهمتك الأولى هي تحديد كيفية تفاعل المخزون المعدني والطلاء والتفاوتات مع هذا الجهاز.
ما الذي يعتمد عليه أداء آلة التعليب الأوتوماتيكية حقًا
تقوم آلة التعليب الأوتوماتيكية في بيئة التعبئة المعدنية بثلاث وظائف رئيسية: التشكيل، والربط، والختم. بالنسبة للعلب المكونة من ثلاث قطع، تقوم الآلة بتغذية الصفيحة الملفوفة أو الملف من هيكل العلبة الفولاذي، وتشكيل الجسم، ولحام التماس الجانبي، وتثبيت الحواف على كلا الطرفين. بالنسبة للعلب المكونة من قطعتين، تقوم الآلة بسحب كوب من ملف مطلي ومن ثم ضغطه لتشكيله. تم تصميم نظام التغذية والأدوات وأجهزة الاستشعار الخاصة بالجهاز وفقًا لمواصفات الأبعاد.
وهذا يعني أن الإخراج الفعلي يعتمد على مدى دقة مطابقة المواد الخاصة بك لنافذة تصميم الجهاز. إذا كان الملف الفولاذي صلبًا جدًا، فقد تنزلق لفات التشكيل. إذا كان الطلاء سميكًا جدًا، فإن درجة حرارة اللحام تحتاج إلى تعديل. إذا كان السطح يحتوي على تسجيل طباعة محدد، فيجب أن يكون نظام الرؤية الخاص بالجهاز قادرًا على رؤيته باستمرار.
في الخط المكون من ثلاث قطع، تكون المادة عادةً عبارة عن صفائح أو لفائف مطلية مقطوعة حسب الطول. تقوم آلة التعليب الأوتوماتيكية بعد ذلك بتشكيل أسطوانة الجسم ولحام خط التماس. اللحام هو الجزء الأكثر حساسية. يمكن أن يؤدي الاختلاف البسيط في سمك طلاء القصدير إلى تغيير متطلبات تيار اللحام بنسبة 3-5 بالمائة، مما يجبر المشغل على ضبط الماكينة. إذا تم تكرار الضبط عدة مرات في كل نوبة عمل، فإن إجمالي الناتج الفعال للماكينة ينخفض بشكل أسرع مما يقترحه تصنيف اللوحة الاسمية.
ومن الناحية العملية، ترى معظم الشركات المصنعة للتغليف هذه المشكلات في وقت متأخر عما تتوقعه. قد يبدو الخط الذي كان يشغل علبة فولاذية أحادية اللون جيدًا حتى تقوم بالتبديل إلى ملف مطبوع متعدد الألوان. تكتشف مستشعرات موضع آلة التعليب الأوتوماتيكية الركيزة الداكنة أو الأفتح كنقطة مرجعية مختلفة، وتتغير كل عملية لاحقة. هذا هو المكان الذي يصبح فيه اختيار هيكل العلبة الفولاذي مسألة اختيار للماكينة، وليس مجرد مسألة شراء.
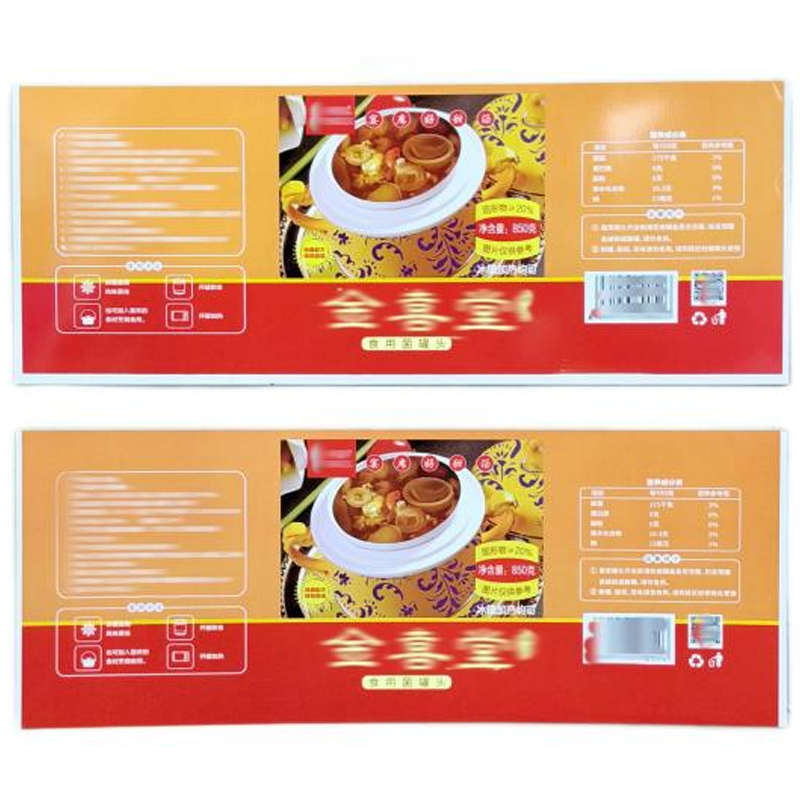 علبة مطبوعة متعددة الألوان مكونة من ثلاث قطع مصنوعة من الفولاذ للتغليف يوفر هذا الصفيح أو الفولاذ المصفح طباعة متعددة الألوان مع طلاء قصدير يتراوح من 1.1 إلى 11.2 جم/م² وسمك مسموح به يبلغ ±0.01 مم. يساعد سطحه الثابت على منع اختلال المستشعر في خطوط التعليب الأوتوماتيكية. عرض المنتج →
وسوف نتوسع في البعد التسامح أدناه.
تحمل المواد: المحرك الصامت لكفاءة آلة التعليب الأوتوماتيكية
عند مقارنة آلات التعليب الأوتوماتيكية، غالبًا ما تسلط الأدبيات الضوء على وقت الدورة وميزات التغيير. ومع ذلك، عادةً ما يكون سبب حالات الفشل الأكثر تكلفة هو انحراف تحمل المواد. على سبيل المثال، إذا قام المورد بتسليم ملف صفيح مقصدر بقطر 0.29 مم بدلاً من 0.28 مم المحدد، فقد تستمر محطة تشكيل الجسم في التعامل معه. ولكن عندما يتغير السمك على طول نفس الملف، يصبح تيار اللحام غير مستقر. تبدأ الآلة في إنتاج طبقات ضعيفة، ولا يستطيع فريق مراقبة الجودة عزل ما إذا كانت المشكلة هي الآلة أم الملف أم المشغل.
يوضح الجدول أدناه توقعات التسامح النموذجية للمواد المستخدمة في آلة التعليب الأوتوماتيكية الحديثة.
| المعلمة المادية | نافذة عمل نموذجية | التأثير عند تجاوزه |
|---|---|---|
| سمك | 0.18-0.30 ملم | انحشار التغذية واللحامات غير المتناسقة |
| وزن الطلاء | 2.8-5.6 جم/م2 | مقاومة ضعيفة للتآكل أو التقشر |
| صلابة | 52-62 لجنة حقوق الإنسان | Springback وأجسام العلب المشوهة |
وزن الطلاء هو متغير آخر يؤثر على الختم واللحام الجانبي. بالنسبة لمنتج غذائي ذو مدة صلاحية قصيرة، قد يكون الطلاء بوزن 2.8 جم/م2 مقبولاً. بالنسبة لمنتج غذائي عدواني مثل الطماطم، يصبح معدل ذوبان الحديد مصدر قلق. إن آلة التعليب الأوتوماتيكية التي تم إعدادها لوزن طلاء واحد لن تتكيف تلقائيًا مع وزن آخر دون تغيير. هذا مصدر شائع لوقت التوقف الخفي.
بالنسبة للغطاء، ينطبق نفس المبدأ. قد لا يؤثر مخزون EOE الذي يتم قطعه باستخدام نتوء طفيف على الخط اليدوي البطيء، ولكن آلة التعليب الأوتوماتيكية بمعدل 600 علبة في الدقيقة ستكتشف هذا النتوء كخطأ في التغذية. والنتيجة هي انحشار زائف أو غطاء تالف. ولهذا السبب فإن اختيار مادة EOE موثوقة له أهمية بقدر اختيار العلامة التجارية للماكينة.
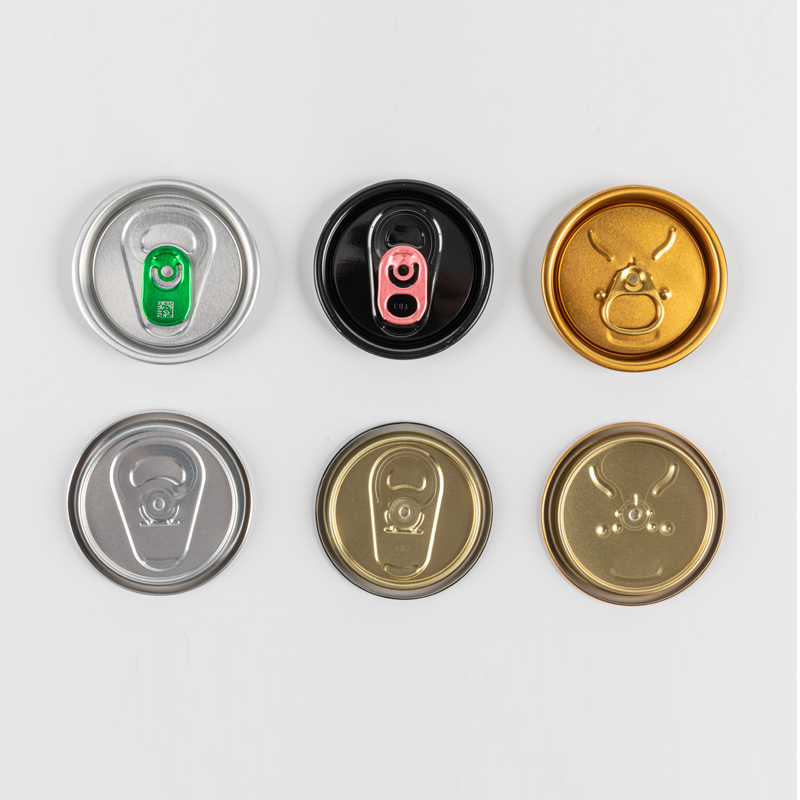 مخزون EOE للمشروبات مع طلاء وأنواع نهائية قابلة للتخصيص مناسب للعصير والبيرة، ويدعم مخزون EOE هذا العديد من الأنواع النهائية وخيارات التخصيص. يقلل القطع النظيف من حالات الانحشار الزائفة والأغطية التالفة في عمليات التعليب عالية السرعة. عرض المنتج →
عند تحديد التفاوتات، فإنك تقلل من مخاطر هذه الانقطاعات الصغيرة ولكنها باهظة الثمن.
اختيار آلة التعليب الأوتوماتيكية لمزيج المنتج الخاص بك
يحدد مزيج المنتج الخاص بك ميزات الجهاز المهمة بالفعل. المصنع الذي ينتج علب المشروبات المكونة من قطعتين فقط له متطلبات مختلفة عن المصنع الذي ينتج العديد من علب الطعام الصغيرة المكونة من ثلاث قطع.
- خطوط من قطعتين: سرعة عالية، واستهلاك منخفض للمواد، ولكن مرونة محدودة في شكل الجسم.
- خطوط من ثلاث قطع: يمكن تشغيلها بأقطار وارتفاعات مختلفة، لكن لحام التماس الجانبي يحتاج إلى مادة وطلاء دقيق.
- الأجسام المطبوعة متعددة الألوان: تتطلب أن يكون نظام التسجيل الخاص بآلة التعليب الأوتوماتيكية متوافقًا مع طول التكرار المطبوع.
نظرًا لأنه يتم تطبيق طبقات الطباعة والطلاء قبل تشكيل العلبة، فإن أداء الماكينة يعتمد على جودة هذا الطلاء. طلاء موحد يتم إنتاجه على خط طلاء لفائف يقلل من تباين الاحتكاك ويحسن اتساق اللحام.
بالإضافة إلى المواد، يجب أن تتوافق المعدات نفسها مع سرعة الخط المقصودة والتوسع المستقبلي. قد تتعامل الآلة الخفيفة مع 150 علبة في الدقيقة، في حين أن خط القياس الثقيل يمكن أن يتجاوز 800. يجب أن يعتمد القرار على حجمك السنوي الفعلي، وليس على السرعة النظرية القصوى للآلة.
السرعة ليست معلمة محايدة. عندما تقوم بزيادة سرعة الخط إلى أكثر من 500 علبة في الدقيقة، تصبح عملية تغذية الورق أكثر ديناميكية. يجب أن يعمل كل من شد الحزام، وأكواب التفريغ، ومكابس التشكيل بإيقاع أسرع. إذا كان هيكل العلبة الفولاذي الخاص بك يتمتع بصلابة موحدة وطلاء ثابت، فمن الممكن تحقيق هذه السرعة العالية. إذا كانت المادة تحتوي على اختلافات طفيفة، فإما أن تنتج الماكينة المزيد من الرفض أو سيتعين عليك إبطائها للحفاظ على الجودة. ولذلك، فإن السرعة الفعلية التي تحصل عليها محدودة بجودة المواد المدخلة.
 دعم المعدات لاستقرار خط التعليب توفر شركة المعدات هذه المعرفة بالآلات والصناعة. بفضل المواد المدخلة الموحدة، تحافظ أنظمتها على الأداء بسرعات أعلى، مما يقلل من حالات الرفض ويضمن التشغيل المتوقع. عرض المنتج →
عندما تجمع بين الطلاء المناسب، وجسم العلبة المناسب من الفولاذ، والمعدات المناسبة، فإنك تحصل على نظام يعمل بشكل يمكن التنبؤ به.
التغيير والصيانة: حيث تظهر التكاليف الخفية
يعد التحول ثاني أكبر مصدر للإنتاج المفقود بعد الأعطال. في آلة التعليب الأوتوماتيكية، يتضمن التغيير استبدال أدوات التشكيل، وإعادة ضبط معلمات اللحام، وتحميل ملف جديد. إذا كان خطك يشغل أحجام منتجات متعددة، فستحتاج إلى تقدير عدد الدقائق التي يستغرقها كل تغيير.
- إزالة وتنظيف القالب السابق؛ يمكن أن يتجاوز الوقت الإجمالي 20 دقيقة على الأجهزة القديمة.
- أعد ضبط ماكينة اللحام للحصول على سمك الفولاذ الجديد؛ يحتاج المشغل ذو الخبرة إلى 10-15 دقيقة.
- تغذية وتسجيل الملف الجديد؛ قد يستغرق هذا 5 دقائق أخرى.
تصبح هذه الأوقات بنود الميزانية. قد تكلف الآلة التي تحتوي على أدوات سريعة التغيير زيادة بنسبة 15 بالمائة مقدمًا ولكنها توفر أكثر من ذلك في العمالة على مدار عام. وينطبق نفس المنطق على فحوصات الجودة. صارمة عملية مراقبة الجودة يمنع فحص المواد الواردة العديد من مفاجآت التغيير هذه.
لا تقتصر الصيانة على التشحيم أو استبدال الحزام فحسب. إن آلة التعليب الأوتوماتيكية التي تعمل مع سابق محاذاة بشكل غير صحيح سوف تلبس القوالب تدريجيًا. ويظهر هذا التآكل على شكل انجراف أبعادي في العلب، وسيلاحظ فريق الجودة عددًا متزايدًا من العلب التي تفشل في فحص الميكرومتر. إذا كانت لديك عملية فحص قوية للمواد، فيمكنك دائمًا التمييز بين تآكل القالب وتنوع المواد الواردة. وبدون ذلك، قد يقوم فريق الصيانة باستبدال الأدوات الجيدة تمامًا.
طريقة مباشرة لتقييم استثمارات آلة التعليب الأوتوماتيكية
يجب أن يبدأ تقييم آلة التعليب الأوتوماتيكية بمواصفات المواد الخاصة بك، وليس من كتيب الآلة. قم بتدوين نطاق السُمك الفعلي ووزن الطلاء والتشطيب السطحي لكل منتج تخطط لتشغيله. ثم اطلب من مورد المعدات إثبات أن أنظمة التغذية والتشكيل والاستشعار الخاصة بالجهاز يمكنها التعامل مع تحمل الملف الداخلي الموجود لديك.
عندما تقوم بدعوة أحد موردي المعدات، اطلب منهم إحضار عينة من المواد الخاصة بك أو اطلب منهم إجراء تجربة على أجهزتهم الخاصة. يجب أن تتضمن التجربة ثلاث حالات: المادة المتوسطة لديك، والتسامح الأكثر شدة، والملف الأسوأ الذي تتلقاه من المورد الحالي. إذا تمكنت الآلة من إنتاج علب مقبولة في جميع الحالات الثلاث، فسيكون لديها هامش تشغيل حقيقي. إذا كان بإمكانها التعامل مع المواد المتوسطة فقط، فأنت تشتري آلة ستفشل أثناء تقلبات الإنتاج العادية.
تعتبر آلة التعليب الأوتوماتيكية مستقرة مثل أضعف المدخلات في الخط. إذا تمكن المورد الخاص بك من إظهار أداء مستقر مع المواد الحالية الخاصة بك، فقد وجدت شريكًا موثوقًا به. إذا لم يتمكنوا من إثبات الأداء إلا من خلال المواد المرجعية الخاصة بهم، فإنك تستوعب مخاطر فنية ستظهر في تقرير الإنتاج الخاص بك لاحقًا.
ابدأ بما تقوم بمعالجته فعليًا، ويصبح قرار الآلة أسهل بكثير.


- Address: رقم 11 طريق زينشينغ، منطقة التنمية الاقتصادية والتكنولوجية لخليج هانغتشو شانغيو، تشجيانغ، الصين
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

